防止密封圈变形:高扭矩拧紧而不影响卫生
在卫生工程中,目标很简单但要求很高:创造一个非常紧密的连接,使细菌无法渗透,同时保持密封非常“舒适”,使其永远不会变形。
在将卫生级紧固件或部件安装到机器本体时,人们的本能反应是施加最大扭矩以确保密封不漏。然而,在高风险的加工环境中,过度拧紧往往与拧紧不足一样危险。它会导致密封圈变形,而这正是隐蔽污染的主要原因。
以下是如何在保证密封件完整性的前提下掌握高扭矩安装技巧。
1. “弹性体挤出”的危险性
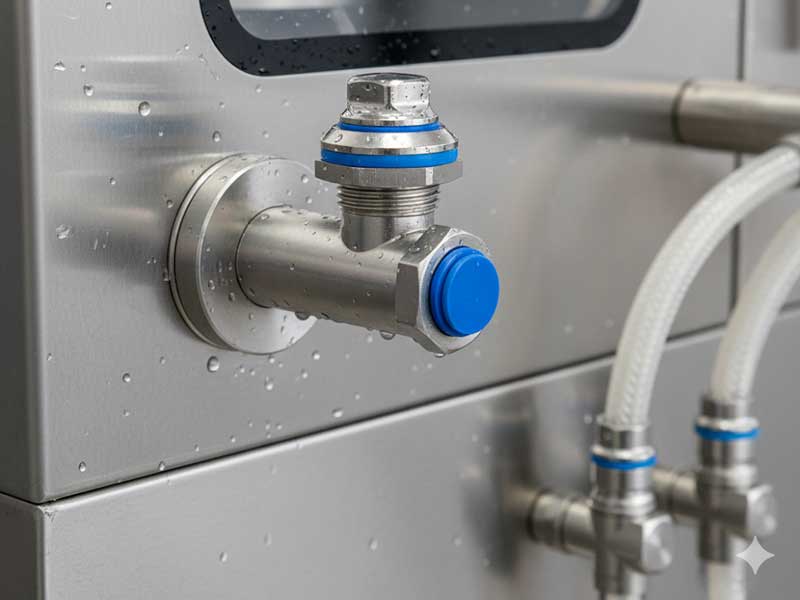
当螺栓拧入机器壳体时,密封圈会被挤压在部件头部和机器表面之间。如果扭矩过大,密封圈将无法移动,只能被挤压。 出去。
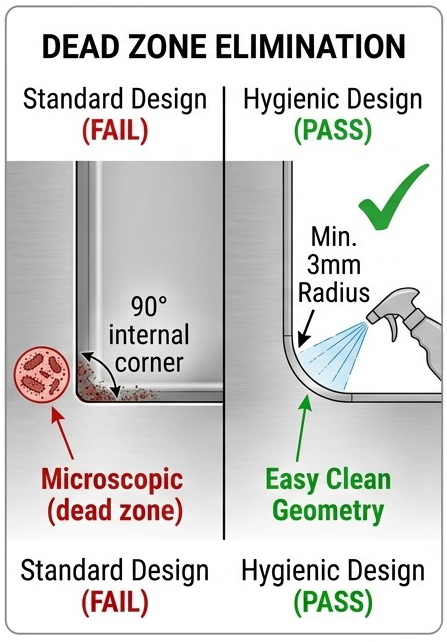
这种“挤压”会形成微小的凸起或凸缘。在食品或制药应用中,这种凸起会形成“阴影”或缝隙,产品容易积聚其中。即使是最先进的原位清洗 (CIP) 系统也无法有效清洁这些区域,使一个简单的螺栓孔变成细菌滋生的温床。
2. “完全停止”压缩设计
处理高扭矩最有效的方法是使用带有机械止动装置的部件。
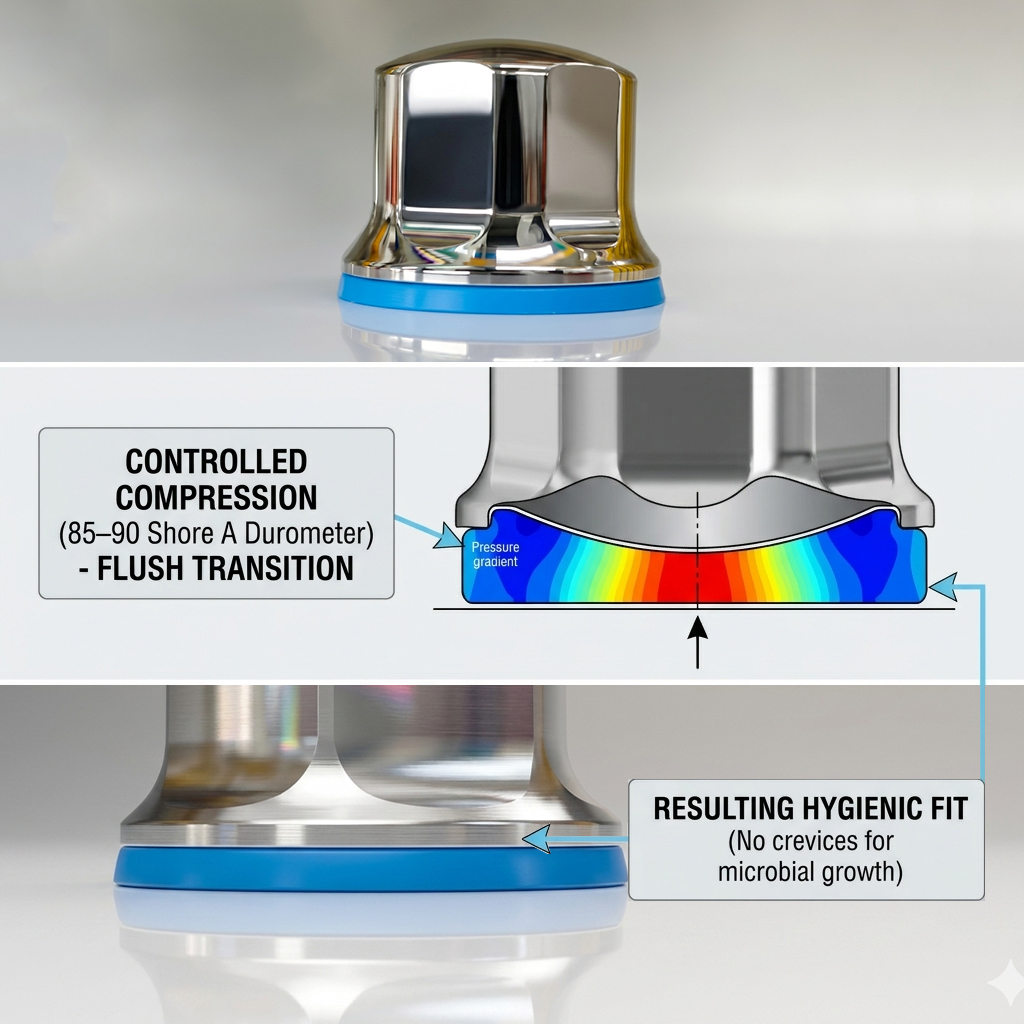
硬件设计不应依赖橡胶密封圈来阻止螺栓转动,而应使金属表面最终接触(金属对金属接触)。这样可以确保密封圈被精确压缩到预定的压缩率——通常为 20% 到 25%——无论施加多大的额外扭矩。这种“止动”设计可以保护弹性体免受挤压。
3. 机器本体表面完整性
由于紧固件是直接固定在机器上的,因此机器表面的状况至关重要。如果螺栓接触面粗糙或不平整,技术人员往往会过度拧紧螺栓以“强行”密封。
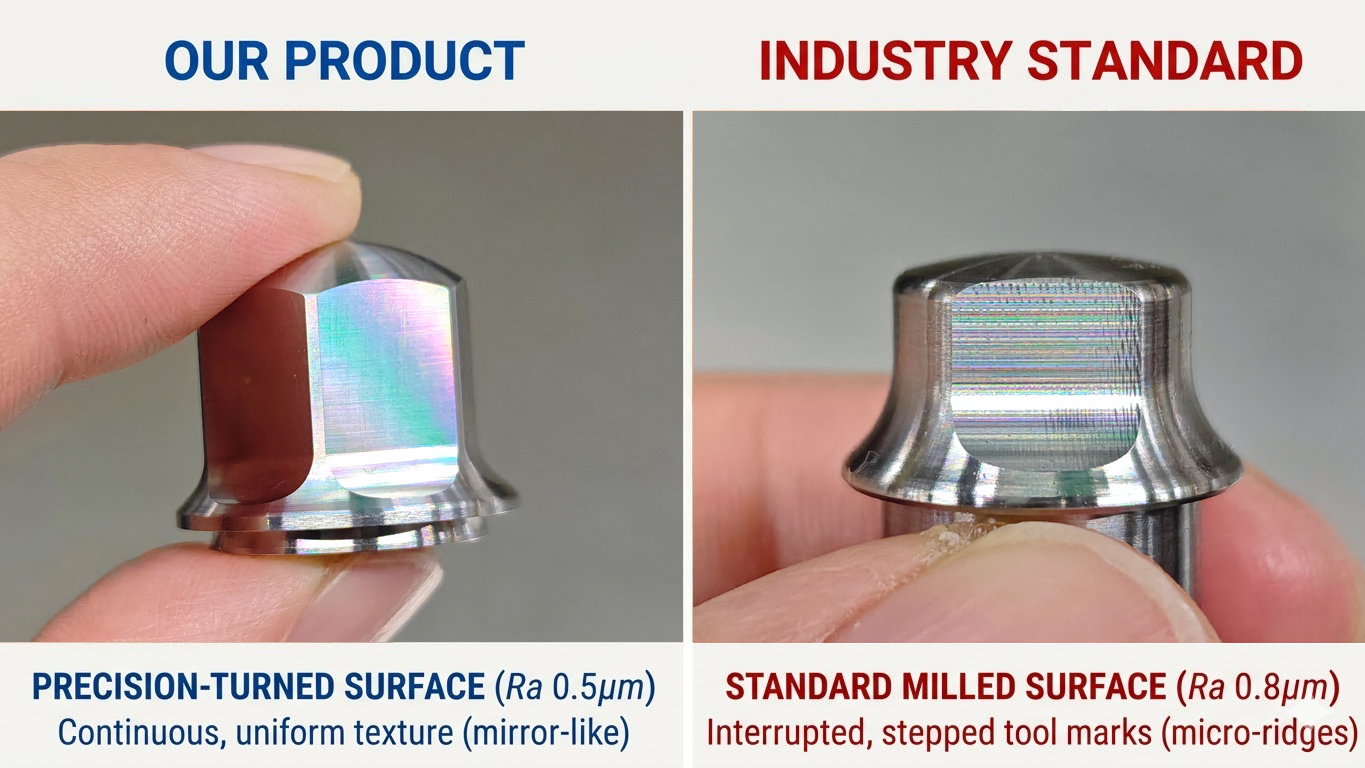
- 标准:确保机器本体上的配合面加工至高表面光洁度(理想情况下 Ra 为 0.8 µm 或更高)。
- 好处:光滑的表面使密封件能够以适中的力完美贴合,无需“过大”的扭矩,从而避免了密封圈失效。
4. 控制扭矩:使用合适的工具
在快节奏的装配或维护环境中,“凭感觉拧紧”是一种风险。不同的材料——例如氢化丁腈橡胶 (HNBR)、三元乙丙橡胶 (EPDM)、氟橡胶 (Viton) 或硅胶 (VMQ)——在压力下的表现各不相同。
务必使用经过校准的扭矩扳手。为了防止振动导致螺栓松动,通常需要较高的扭矩,但扭矩必须保持在针对特定密封件硬度(例如,85-90 Shore A)规定的特定牛顿米 (Nm) 范围内。
5.摩擦和线材卫生
将螺栓拧入固定机体时,螺纹摩擦会导致扭矩读数“不准确”。如果螺纹不干净或有轻微损坏,扳手可能会在密封件实际拧紧之前就发出咔嗒声。相反,润滑过的螺纹可能会导致意外的过度压缩。
确保机器内部螺纹无杂物。这样可以保证施加的每一分扭矩都能用于在部件头部形成一致且卫生的密封。
底线
在卫生设计中,密封件是机器最脆弱的部分。通过专注于…… 受控压缩与其仅仅追求“最大程度的密封”,不如保护设备免受缝隙和“死角”的影响,以免危及食品安全。
高扭矩是保持稳定的工具——不要让它成为损害你卫生标准的武器。